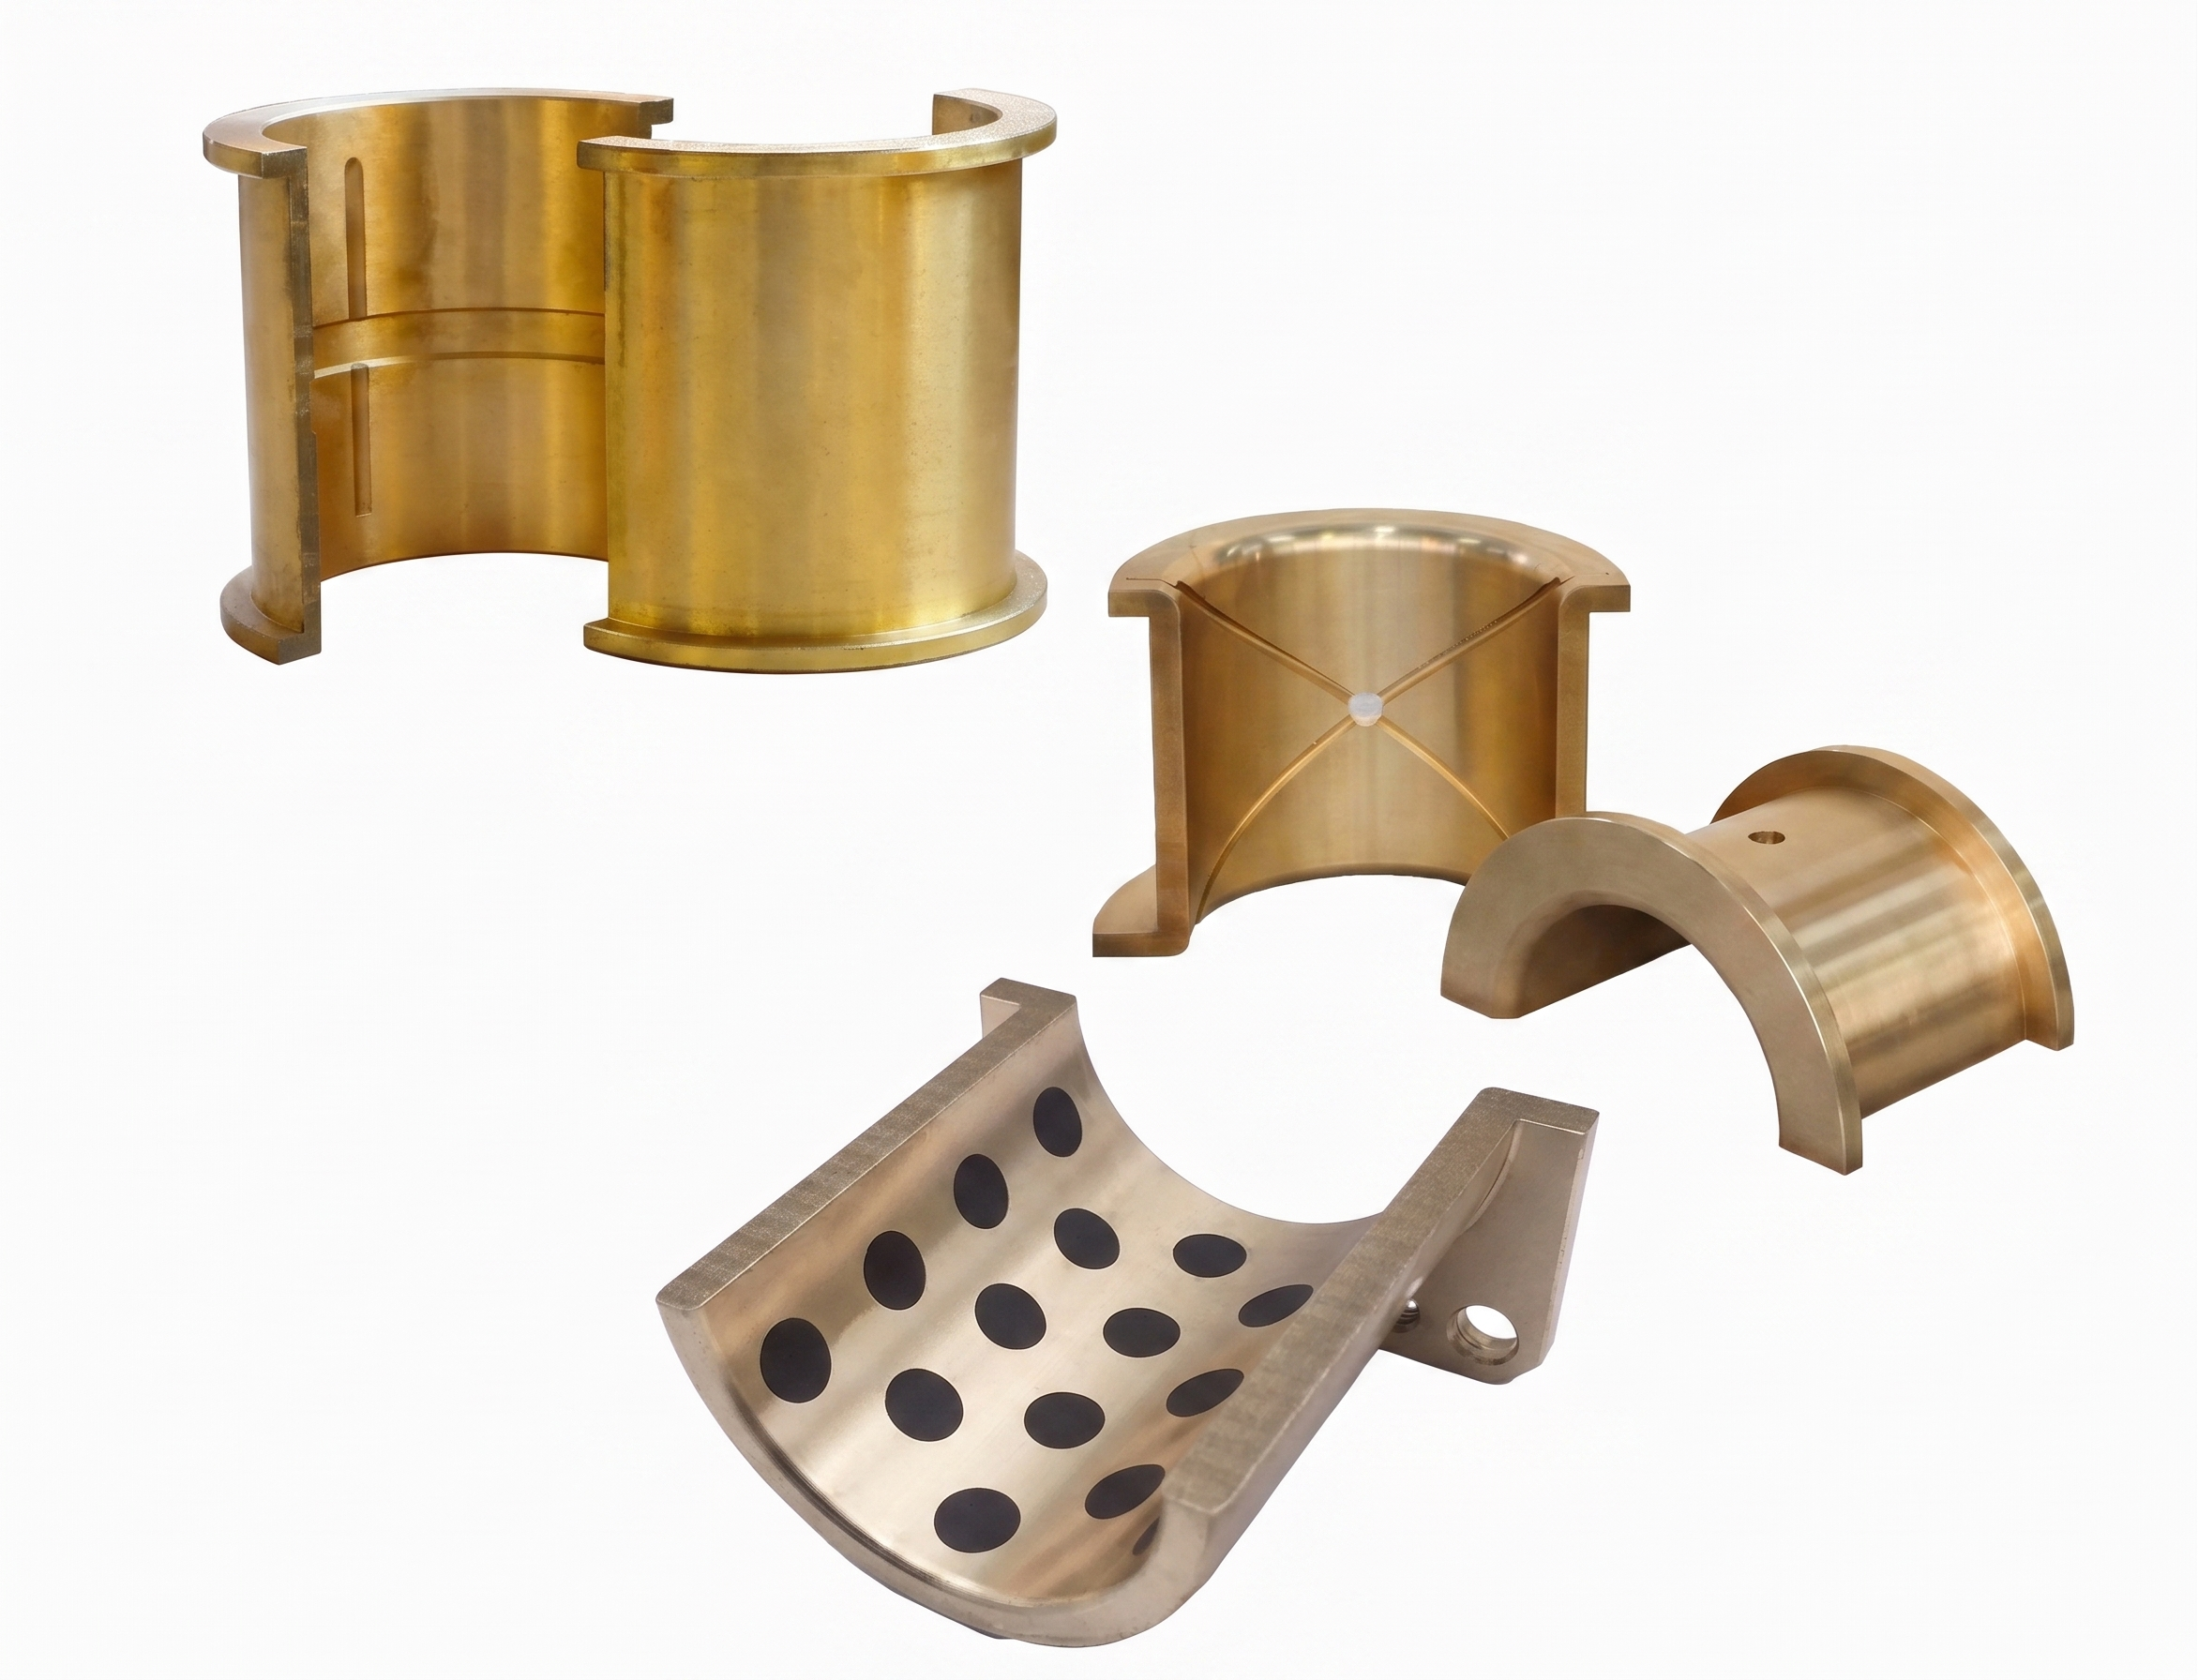
Geteilte Bronzebuchsen werden eingesetzt, wenn sich eine einteilige Buchse nicht montieren lässt, ohne die Welle zu ziehen, die Maschine zu zerlegen oder große umliegende Bauteile auszubauen. Sie bieten Instandhaltungsteams eine praktikable Möglichkeit, die Lauffläche an eingebauten Wellen und Großmaschinen zu erneuern.
Die meisten Anfragen zu geteilten Bronzelagern basieren auf Zeichnung oder Muster, da Teilungsart, Stiftposition, Trennfugenspalt und eingebaute Bohrung das Lagerverhalten beeinflussen. C93200 / SAE 660 ist für den allgemeinen Einsatz üblich; für höhere Lasten werden häufig Aluminiumbronze und Manganbronze gewählt.
| Kurzdaten | Katalogreferenz |
|---|---|
| Lagertyp | Geteiltes Gleitlager für Radiallast und einfachen Servicezugang |
| Gängige Werkstoffe | C93200, C95400, C86300, Bronze mit Graphiteinlagen |
| Teilungsarten | Gepaarte Hälften, identische Hälften, nach der Bearbeitung geteilt, mehrteilige Segmente |
| Typischer Einsatz | Eingebaute Wellen, große Gelenke, Pressen, Brecher, Krane, Instandsetzung vor Ort |
| Größenformat | ID x AD x Länge plus Angaben zu Teilung und Sicherung |
Fertigung & Einsatzverhalten
Geteilte Buchsen können als gepaarte Hälften gefertigt, komplett bearbeitet und anschließend getrennt oder bei großen Durchmessern als mehrteilige Segmente hergestellt werden. Das beste Verfahren hängt von Bohrungsgröße, Wandstärke, Zugänglichkeit der Welle und der Frage ab, ob die Hälften austauschbar sein müssen.
Bei Präzisionslagern zählt die eingebaute Bohrung. Fugenvorbereitung, Deckelvorspannung, Passstifte, Beilagen und die Klemmung im Gehäuse können den endgültigen Innendurchmesser verändern; viele geteilte Lager werden daher im gespannten Zustand fertigbearbeitet oder geprüft.
Standardtoleranzen
Geteilte Bronzebuchsen sollten nach Zeichnung angeboten werden, da die Trennfuge die Prüfanforderungen verändert. Die folgenden Werte sind gängige Anhaltspunkte für gedrehte Gussbronzelager; die endgültige Toleranz muss jedoch festlegen, ob sie im freien oder im montierten Zustand gilt.
| Merkmal | Typische Referenz | Hinweise |
|---|---|---|
| ID bis 3.000” (76,2 mm) | +/- .0010” | Am besten auf die montierte Bohrung anwenden |
| ID über 3.000” (76,2 mm) | +/- .0015” | Große geteilte Lager können eine Sonderprüfung erfordern |
| AD bis 3.000” (76,2 mm) | +.002” / +.003” | Presspassung und Gehäusezustand bestätigen |
| AD über 3.000” (76,2 mm) | +.003” / +.005” | Die Gehäuseklemmung kann die Passung beeinflussen |
| Konzentrizität | Referenz .003” T.I.R. | Prüfaufbau auf der Zeichnung festlegen |
Größen & Verfügbarkeit
Geben Sie geteilte Buchsen als ID x AD x Länge an und ergänzen Sie Teilungsart, Sicherungsmethode, Ölnuten, Schraubenbohrungen, Stiftbohrungen und ggf. Montagemarkierungen. Zoll- und metrische Größen sind möglich; geteilte Lager sind jedoch in der Regel Sonderteile und keine Katalogware ab Lager.
Alternative Legierungen
- C93200 SAE 660 Lagerbronze für allgemeine Anwendungen geteilter Buchsen.
- C95400 Aluminiumbronze für höher belastbare Lagerquerschnitte.
- C86300 Manganbronze für hohe Lasten bei niedriger Geschwindigkeit.
- C95800 Marinebronze für Schiffbau oder korrosionskritische Einsätze.
Typische Anwendungen
- Krane, Pressen, Brecher, Mühlen und Getriebe.
- Bau- und Bergbaumaschinen, bei denen Stillstandszeiten für die Demontage teuer sind.
- Große Wellenlagerungen, Drehzapfen, Gelenkpunkte und Instandsetzungsarbeiten.
- Instandhaltungsprogramme vor Ort, die Ersatzhälften oder segmentierte Lager benötigen.
Angaben, die die Angebotserstellung beschleunigen
Senden Sie die Zeichnung, falls vorhanden Fotos des alten Lagers, Wellendurchmesser, Gehäusebohrung, Teilungsart, Anforderung an die montierte Bohrung, Legierung, Schmierungsart und ob die Hälften gepaart, markiert oder austauschbar sein müssen.