Smarowanie i konstrukcja rowków smarowych w łożyskach z brązu
Rowki smarowe i olejowe pomagają rozprowadzić środek smarny po powierzchni roboczej tulei lub łożyska z brązu. Dobrze dobrany układ rowków ogranicza kontakt na sucho, pomaga utrzymać film smarny i ułatwia obsługę. Źle dobrany układ zmniejsza powierzchnię nośną, przerywa strefę obciążenia lub zgarnia smar z powierzchni, która najbardziej go potrzebuje.
Przewodnik jest przeznaczony dla konstruktorów, kupców i służb utrzymania ruchu przygotowujących rysunki tulei brązowych, łożysk ślizgowych, płyt ślizgowych i części obrabianych na zamówienie. Konstrukcję rowków należy zawsze weryfikować pod kątem kierunku obciążenia, rodzaju ruchu, grubości ścianki, chropowatości wałka, środka smarnego i dostępu montażowego.
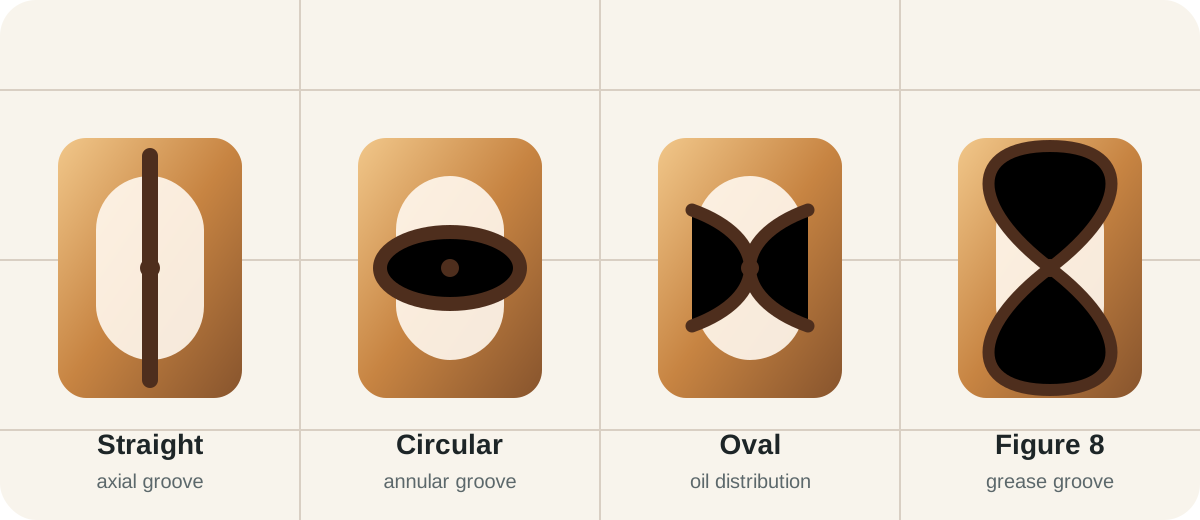
Dlaczego rowki smarowe mają znaczenie w tulejach z brązu
Łożyska z brązu pracują zwykle w kontakcie ślizgowym lub obrotowym. Smarowanie pomaga oddzielić wałek od powierzchni łożyska, zmniejszyć tarcie, odprowadzić ciepło i ograniczyć zużycie adhezyjne. Rowki pełnią rolę zbiorników smaru i kanałów jego rozprowadzania.
Cel konstrukcyjny jest prosty: doprowadzić smar do powierzchni roboczej bez osłabiania tulei i bez wycinania zbyt dużej części powierzchni nośnej. Dlatego położenie i wzór rowka są równie ważne jak jego wymiary.
Standardowe wzory rowków i ich zastosowania
| Wzór rowka | Typowe zastosowanie | Uwaga konstrukcyjna |
|---|---|---|
| Tylko otwór olejowy | Krótkie tuleje lub lekko obciążone punkty smarowania | Stosowany często tam, gdzie pełny rowek usunąłby zbyt dużo powierzchni nośnej |
| Prosty rowek osiowy | Ruch posuwisto-zwrotny lub wahadłowy, rozprowadzanie smaru wzdłuż długości | Zwykle umieszczany poza główną strefą obciążenia |
| Rowek obwodowy / pierścieniowy | Smarowanie ciśnieniowe lub obrót, gdy smar musi objąć cały otwór | Może dzielić powierzchnię nośną, dlatego liczy się położenie i kierunek obciążenia |
| Rowek owalny | Szersze rozprowadzenie smaru niż pojedynczy rowek prosty | Częsty w tulejach cylindrycznych, gdy smar ma się rozchodzić bez pełnego nacięcia obwodowego |
| Rowek w kształcie ósemki | Smarowanie smarem plastycznym lub wymóg rozprowadzania wielokierunkowego | Przydatny w wielu tulejach z brązu, ale usuwa więcej powierzchni nośnej niż prosty otwór olejowy |
Położenie rowka: poza strefą obciążenia
Producenci tulei z brązu zgodnie podkreślają, że rowki i otwory olejowe należy w miarę możliwości umieszczać w strefie nieobciążonej. Strefa najwyższego nacisku potrzebuje powierzchni nośnej i wsparcia filmu smarnego. Rowek wycięty bezpośrednio przez tę strefę może obniżyć nośność i zakłócić smarowanie.
W wielu zastosowaniach z wałkiem poziomym doprowadzenie smaru przewiduje się zwykle w górnej lub bocznej części łożyska, a nie w dolnej strefie obciążenia. Dokładne położenie zależy od kierunku obciążenia, kierunku obrotów, orientacji montażowej oraz sposobu podawania smaru lub oleju.
Wytyczne inżynierskie dotyczące wymiarów rowków
Nie istnieje uniwersalna szerokość ani głębokość rowka odpowiednia dla każdej tulei z brązu. Właściwa konstrukcja zależy od grubości ścianki, średnicy otworu, długości łożyska, rodzaju środka smarnego, rodzaju ruchu i obciążenia.
Praktyczne punkty kontrolne:
- Po wykonaniu rowków pozostawić wystarczającą grubość ścianki, aby nie osłabić tulei.
- Unikać ostrych krawędzi rowka, które mogą zgarniać smar lub uszkadzać wałek; w razie potrzeby fazować lub zaokrąglać krawędzie.
- Kończyć rowki przed czołem tulei, o ile sposób smarowania nie wymaga zasilania od czoła.
- Potwierdzić, czy środkiem smarnym jest smar plastyczny, olej, smar stały czy wkładki grafitowe.
- Ustalić, czy ruch jest ciągłym obrotem, ruchem wahadłowym, posuwisto-zwrotnym czy przerywanym.
- Zidentyfikować strefy obciążone i nieobciążone przed rozmieszczeniem otworów olejowych lub rowków.
Jeśli rysunek określa wzór rowka, ale nie podaje jego szerokości, głębokości ani wykończenia krawędzi, wymiary te należy wyjaśnić przed rozpoczęciem produkcji.
Rowki olejowe a rowki smarowe
Olej i smar plastyczny zachowują się inaczej. Olej płynie łatwiej i może pracować w węższych kanałach lub w układach zasilania ciśnieniowego. Smar plastyczny jest gęstszy i zwykle wymaga wzoru rowków, który pomoże rozprowadzić go po powierzchni łożyska.
W łożyskach z brązu smarowanych olejem ważny jest kształt krawędzi rowka i zachowanie filmu olejowego. W tulejach smarowanych smarem plastycznym rowek musi mieć wystarczającą objętość i dostęp do dosmarowywania w trakcie eksploatacji, bez usuwania nadmiernej powierzchni nośnej.
Alternatywy: tuleje nasycone olejem i tuleje ze smarem stałym
Nie każde zastosowanie powinno opierać się na rowku dosmarowywanym ręcznie. Jeśli regularna obsługa jest utrudniona, warto rozważyć rozwiązania samosmarowne:
- Brąz spiekany SAE 841 – porowate łożyska z brązu nasycone olejem.
- Tuleje spiekane typu Oilite – niskie wymagania obsługowe przy lekkich i umiarkowanych obciążeniach.
- Tuleje z brązu ze smarem stałym – wysoko obciążone zastosowania ślizgowe, w których wymagane są wkładki grafitowe lub wkładki ze smaru stałego.
Dane do zapytania ofertowego na tuleje z rowkami
Prosimy przesłać rysunek, średnicę wałka, otwór obudowy, długość tulei, grubość ścianki, wzór rowków, położenie otworu olejowego, rodzaj środka smarnego, kierunek obciążenia, rodzaj ruchu, ilość oraz wymagany stop. Jeśli konstrukcja rowków nie jest jeszcze ustalona, Precision Bronze przeanalizuje zastosowanie i przygotuje wycenę wraz z listą kwestii do wyjaśnienia.