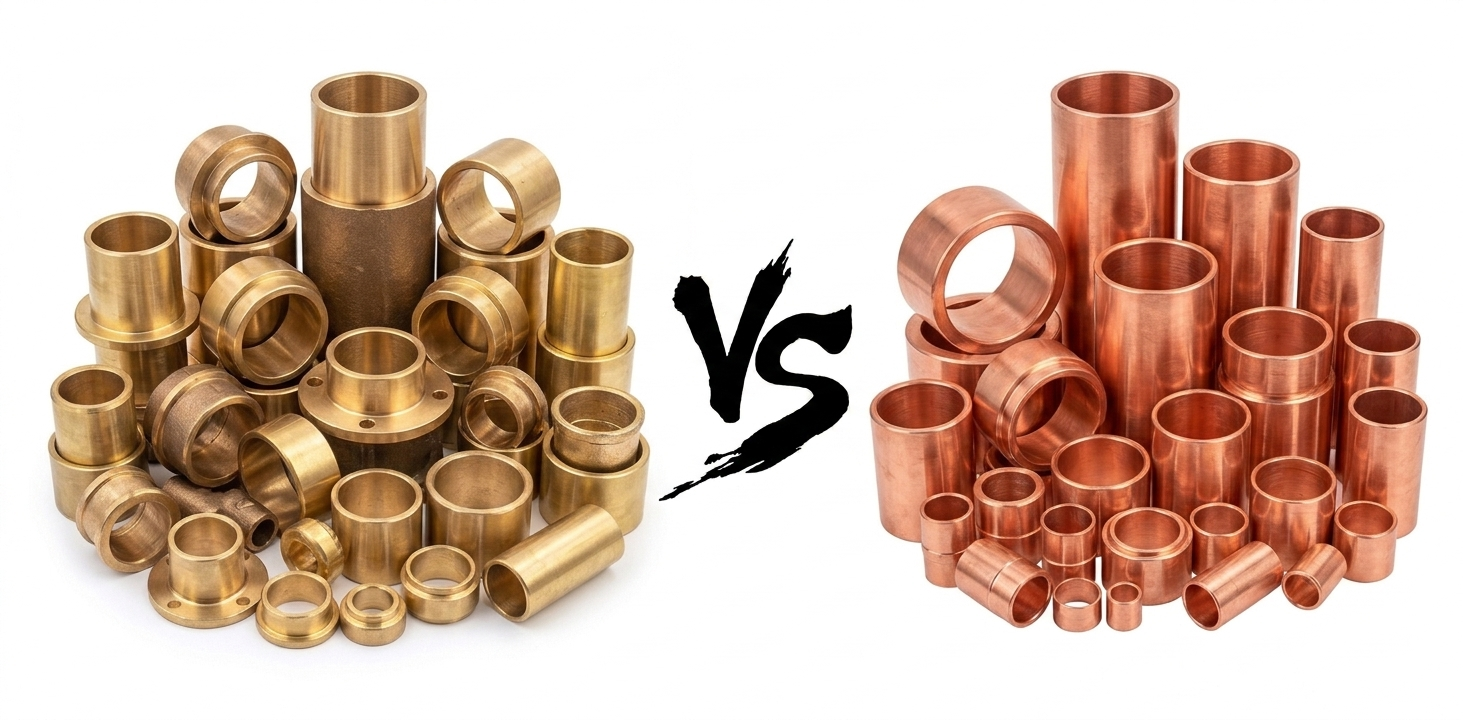
Krótka odpowiedź: SAE 660 (C93200) należy wybrać, gdy łożysko przenosi duże lub udarowe obciążenia i można je smarować. To lity brąz odlewany: mocniejszy, lepiej znosi uderzenia i daje się obrabiać na dowolny wymiar. SAE 841 należy wybrać, gdy łożysko pracuje przy lekkim lub średnim obciążeniu, a dostęp do smarowania jest utrudniony: to porowaty brąz spiekany fabrycznie nasycony olejem, który smaruje się sam i nie wymaga obsługi.
Spis treści
- Odpowiedź w skrócie
- SAE 660 (C93200): odlewany brąz łożyskowy
- SAE 841: brąz spiekany nasycony olejem
- SAE 660 vs. SAE 841: porównanie
- Jak wybrać między nimi
- Jak dobrać właściwą część
- FAQ
- Najważniejsze wnioski
Odpowiedź w skrócie
To dwa najpopularniejsze materiały łożyskowe z brązu dostępne z półki i często specyfikuje się je niemal wymiennie, co jest błędem. Powstają w zupełnie inny sposób i zupełnie inaczej ulegają uszkodzeniu.
Jedno pytanie rozstrzyga większość przypadków: czy da się doprowadzić olej do łożyska?
Jeśli tak – przez przekładnię, kąpiel olejową lub smarowniczkę – SAE 660 jest zwykle lepszym wyborem. To lity brąz odlewany, mocniejszy i bez problemu znoszący udary. Jeśli nie – bo łożysko jest schowane w silniku, zamknięte w zespole albo po prostu tam, gdzie nikt go nigdy nie dosmaruje – SAE 841 ma własny olej. To porowaty brąz spiekany nasycony środkiem smarnym, który wydostaje się na powierzchnię podczas obrotów wału.
Wszystko poniżej to szczegóły uzupełniające tę jedną decyzję.
SAE 660 (C93200): odlewany brąz łożyskowy
SAE 660 / C93200 to domyślny brąz odlewany do ogólnych zastosowań łożyskowych. Jest to brąz cynowo-ołowiowy odlewany metodą ciągłą w postaci prętów, a następnie obrabiany na gotową tuleję, podkładkę lub panew.
Popularne nazwy i odpowiedniki: C93200, CDA 932, SAE 660, „brąz 660”, brąz cynowo-ołowiowy o wysokiej zawartości ołowiu, „brąz łożyskowy”. Wszystkie te określenia dotyczą tego samego stopu.
Skład: w przybliżeniu 83% miedzi, 7% cyny, 7% ołowiu i 2,5% cynku. Cyna zapewnia wytrzymałość, odporność na zużycie i korozję; ołów odpowiada za czystą skrawalność oraz pomaga powierzchni wtapiać zanieczyszczenia i dopasowywać się do wału, który nie jest idealnie prosty.
Typowe właściwości (publikowane wartości minimalne do analizy inżynierskiej): wytrzymałość na rozciąganie ok. 35 000 psi (ok. 240 MPa), granica plastyczności ok. 20 000 psi (ok. 140 MPa), twardość Brinella 55–70 oraz wskaźnik skrawalności 70 w odniesieniu do mosiądzu automatowego przyjmowanego za 100. Jest lity i nieporowaty, o gęstości 0,322 lb/in³ (ok. 8,9 g/cm³).
W praktyce oznacza to, że brąz 660 przenosi większe obciążenia niż brąz spiekany, nie przejmuje się udarami i wibracjami oraz zachowuje właściwości w wyższych temperaturach. Haczyk polega na tym, że wymaga zewnętrznego filmu smarnego. Przy szybkiej pracy na sucho przegrzeje się i zatrze – dlatego tuleje standardowo dostarcza się z rowkami olejowymi lub smarowymi. Ponieważ punktem wyjścia jest lity pręt, można go obrobić na dowolny wymiar i tolerancję, z niestandardowymi rowkami, otworami i grubościami ścianki, więc jest to również właściwe rozwiązanie, gdy potrzebna jest duża lub jednostkowa tuleja zamiast rozmiaru katalogowego.
SAE 841: brąz spiekany nasycony olejem
SAE 841 to standard wśród materiałów samosmarujących – materiał, który większość osób ma na myśli, słysząc „tuleja Oilite”. Zamiast odlewania i obróbki skrawaniem prasuje się go z proszku brązu i spieka, co pozostawia w metalu kontrolowaną sieć porów.
Popularne nazwy i odpowiedniki: SAE 841, Oilite (nazwa handlowa tego materiału), brąz spiekany nasycony olejem, ASTM B438 Grade 1 Type II, MPIF CT-1000-K26 oraz „brąz samosmarujący”.
Skład: około 90% miedzi i 10% cyny, bez ołowiu. Najważniejsza jest struktura porów: co najmniej 19% objętości stanowi porowatość otwarta, wypełniona pod próżnią olejem smarowym, zwykle SAE 30.
Jak działa: obracający się wał wyciąga film olejowy z porów na powierzchnię łożyska, tworząc film hydrodynamiczny. Gdy wał się zatrzymuje, siły kapilarne wciągają olej z powrotem. Łożysko nosi w sobie własny środek smarny przez cały okres eksploatacji części – bez smarownicy.
Typowe właściwości: wytrzymałość niższa niż w brązie odlewanym, czego należy oczekiwać od materiału porowatego. Granica plastyczności przy ściskaniu wynosi ok. 11 000 psi (ok. 76 MPa), stała wytrzymałościowa K ok. 26 500 psi (ok. 183 MPa), wydłużenie mniej więcej 1%, a gęstość 6,4–6,8 g/cm³. Jak wszystkie łożyska ślizgowe podlega granicznej wartości PV (iloczynu nacisku i prędkości poślizgu), a granica ta jest niższa niż dla brązu 660.
W eksploatacji brąz 841 jest cichy, czysty i bezobsługowy, a przy zakupie większych ilości tani, ponieważ jest prasowany w standardowych rozmiarach do kształtu zbliżonego do gotowego. Kompromisy są jednak realne: słabo znosi duże i udarowe obciążenia, nie może pracować równie gorąco, zanim olej się wypoci, i nie jest przeznaczony do intensywnej obróbki skrawaniem. Kalibruje się go i nacina rowki, ale nie toczy się go z pręta.
SAE 660 vs. SAE 841: porównanie
| SAE 660 (C93200) | SAE 841 (spiekany) | |
|---|---|---|
| Rodzaj | Odlewany brąz cynowo-ołowiowy, lity | Brąz spiekany z proszku, porowaty |
| Skład | ~83 Cu / 7 Sn / 7 Pb / 2,5 Zn | ~90 Cu / 10 Sn, bez ołowiu |
| Smarowanie | Wymaga zewnętrznego oleju lub smaru | Samosmarujący, ~19%+ oleju w porach |
| Nośność | Wysoka, znosi udary | Lekka do średniej, słabo znosi udary |
| Wytrzymałość | Rozciąganie ~35 000 psi, Brinell 55–70 | Granica plastyczności przy ściskaniu ~11 000 psi |
| Prędkość | Umiarkowana, przy smarowaniu | Mała do umiarkowanej |
| Temperatura | Znosi wyższe temperatury | Ograniczona przez olej w porach |
| Skrawalność | Doskonała (wskaźnik 70), obróbka z pręta | Ograniczona, tylko kalibrowanie i rowkowanie |
| Wymiary niestandardowe | Dowolny wymiar i tolerancja wg rysunku | Głównie standardowe rozmiary katalogowe |
| Obsługa | Okresowe dosmarowywanie | Brak |
| Koszt | Wyższy na sztukę przy małych seriach | Niższy w seriach, kształt zbliżony do gotowego |
| Najlepszy do | Duże obciążenia, udary, smarowanie, części niestandardowe lub duże | Lekkie–średnie obciążenia, bezobsługowość, duże serie |
Warto powtórzyć zasadę, którą kierują się doświadczeni mechanicy: jeśli łożysko pracuje w oleju lub ma smarowniczkę, należy użyć brązu 660, bo samosmarowność 841 jest wtedy marnowana, a lity brąz przetrwa go pod obciążeniem. Jeśli smarowania nie da się zagwarantować, 841 jest tym, który zadba o siebie sam.
Jak wybrać między nimi
SAE 660 warto wybrać, gdy:
- Obciążenie jest duże albo obejmuje udary i uderzenia.
- Istnieje działająca ścieżka smarowania: kąpiel olejowa, smarowniczki lub zamknięta przekładnia.
- Część jest duża, wykonana w wąskich tolerancjach albo wymaga wykonania rowków i niestandardowych cech obróbką skrawaniem.
- Temperatura pracy jest podwyższona.
SAE 841 warto wybrać, gdy:
- Obciążenie jest lekkie do umiarkowanego i stałe, bez uderzeń.
- Dosmarowywanie jest niepraktyczne: zamknięty silnik, szczelny zespół, bezobsługowy produkt konsumencki.
- Zamawiają Państwo większe ilości, a standardowy rozmiar pasuje.
- Liczy się cicha praca, jak w małych silnikach i urządzeniach AGD.
Oba materiały nakładają się na siebie w wolnych, lekko obciążonych i łatwo dostępnych węzłach – tam o wyborze decydują zwykle koszt, liczba części i plan konserwacji, a nie sam metal. Jednej rzeczy trzeba unikać: stosowania 841 tam, gdzie będzie przenosić rzeczywiste udary lub pracować na tyle gorąco, że straci olej. To dokładnie te warunki, do których stworzono lity odlewany brąz 660. A jeśli samemu brązowi 660 zabraknie wytrzymałości, kolejne stopnie wyżej to brąz aluminiowy (C95400) do większych obciążeń i zużycia oraz brąz manganowy (C86300) do ciężkiej, wolnej, mocno obciążonej pracy.
Jak dobrać właściwą część
Oba stopy to łożyska ślizgowe, więc jeśli nadal rozważają Państwo wybór między tuleją brązową a łożyskiem tocznym, warto zacząć od naszego przewodnika łożysko czy tuleja ślizgowa.
Po ustaleniu stopu część dobiera się według obciążenia tak samo dla obu materiałów:
- Tuleje cylindryczne do obciążeń promieniowych.
- Tuleje kołnierzowe do obciążeń promieniowych z ustaleniem osiowym.
- Podkładki oporowe do obciążeń osiowych.
Części z SAE 660 są obrabiane według rysunku z pręta C93200 w każdej z tych postaci. Części z SAE 841 dostarczamy jako tuleje spiekane Oilite w wersji cylindrycznej i kołnierzowej. W obu przypadkach najszybszą drogą do dokładnej oferty jest podanie średnicy wału, otworu obudowy, długości, obciążenia, prędkości, temperatury pracy oraz sposobu smarowania łożyska. Jeśli nie wiadomo, który stop pasuje, tych kilka liczb zwykle wystarcza, aby podjąć decyzję.
FAQ
Jaki jest odpowiednik brązu SAE 660? SAE 660 to ten sam stop co C93200, zapisywany również jako CDA 932. Należy do rodziny brązów cynowo-ołowiowych o wysokiej zawartości ołowiu i jest sprzedawany jako „brąz łożyskowy” lub „brąz 660”.
Jaki jest odpowiednik brązu SAE 841? SAE 841 to brąz spiekany nasycony olejem, powszechnie sprzedawany pod nazwą handlową Oilite. Jego specyfikacje odniesienia to ASTM B438 Grade 1 Type II i MPIF CT-1000-K26, a skład to w przybliżeniu 90% miedzi i 10% cyny.
Czy SAE 841 to to samo co Oilite? W praktyce tak. Oilite to nazwa handlowa brązu spiekanego nasyconego olejem, spełniającego specyfikację SAE 841. Oba określenia stosuje się wymiennie.
Który jest mocniejszy: SAE 660 czy SAE 841? SAE 660. Jako lity brąz odlewany ma wyższą wytrzymałość i znacznie lepszą odporność na udary niż porowata struktura spiekana SAE 841.
Czy SAE 841 wymaga smarowania? Nie w ramach rutynowej obsługi. Jest fabrycznie nasycony olejem w ilości około 19% objętości i podaje go na powierzchnię podczas pracy. Kropla oleju przy montażu pomaga, ale planowe smarowanie nie jest potrzebne.
Czy SAE 841 wytrzymuje obciążenia udarowe? Słabo. Jego porowata struktura nie znosi uderzeń, dlatego w węzłach obciążonych udarowo należy stosować lity odlewany SAE 660.
Który jest tańszy? SAE 841 jest zwykle tańszy przy większych ilościach, ponieważ prasuje się go w standardowych rozmiarach do kształtu zbliżonego do gotowego. Przy tulei jednostkowej, dużej lub obrabianej na zamówienie bardziej ekonomiczny może być SAE 660 z pręta.
Najważniejsze wnioski
- SAE 660 (C93200) to lity odlewany brąz cynowo-ołowiowy; SAE 841 to porowaty brąz spiekany nasycony olejem – materiał, z którego wykonuje się tuleje „Oilite”.
- Decydujące pytanie dotyczy zwykle dostępu do smarowania: praca ze smarowaniem lub pod dużym obciążeniem wskazuje na 660, a trudno dostępne lub bezobsługowe węzły na 841.
- 660 jest mocniejszy, znosi udary, pracuje w wyższej temperaturze i daje się obrabiać na dowolny wymiar; 841 smaruje się sam, pracuje cicho i jest tańszy w seriach, ale jest słabszy i ograniczony do lżejszych obciążeń.
- Materiał należy specyfikować według PV i obciążenia, a nie z przyzwyczajenia, i sięgać po brąz aluminiowy lub manganowy, gdy 660 nie wystarcza.
- Oba stopy są dostępne jako tuleje cylindryczne, kołnierzowe i podkładki oporowe oraz mogą być wykonane według rysunku.